Jak řezat závity závitníkem: technologie řezání závitů, tabulka velikostí
Otázka, jak vyříznout závit závitníkem, vyvstává v případech, kdy je třeba připravit předem vyrobený otvor pro šroub, šroub, svorník nebo jakýkoli jiný typ závitového spojovacího prvku. V takových situacích je právě závitník hlavním nástrojem, který umožňuje rychle a přesně vyřezat vnitřní závit s požadovanými geometrickými parametry.
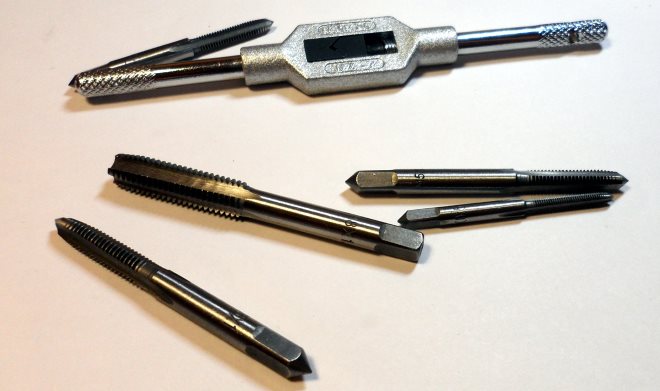
Ruční řezání vnitřních závitů se provádí pomocí kovoobráběcích závitníků doplněných klíčem
Druhy a oblasti použití závitníků
Řezání vnitřních závitů lze provádět ručně nebo pomocí různých typů strojů (vrtačka, soustruh atd.). Pracovními nástroji, které vykonávají hlavní práci řezání vnitřních závitů, jsou strojní ruční nebo strojní závitníky.
Závitníky se dělí na různé typy v závislosti na řadě parametrů. Následující zásady pro klasifikaci kohoutků jsou obecně přijímány.
- Podle způsobu otáčení se rozlišují strojně-ruční a strojní závitníky, pomocí kterých se řežou vnitřní závity. Strojně ruční závitníky vybavené čtyřhrannou stopkou se používají ve spojení se speciálním zařízením se dvěma rukojeťmi (jedná se o tzv. držák závitníku). Pomocí takového zařízení se závitník otáčí a řeže závit. Řezání závitů strojním závitníkem se provádí na kovoobráběcích strojích různých typů, v jejichž sklíčidle je takový nástroj upevněn.
- Podle způsobu řezání vnitřních závitů se rozlišují univerzální (průchozí) závitníky a úplné závitníky. Pracovní část první je rozdělena do několika sekcí, z nichž každá se od ostatních liší svými geometrickými parametry. Část pracovní části, která jako první začíná interagovat se zpracovávaným povrchem, provádí hrubé zpracování, druhá – střední a třetí, umístěná blíže ke stopce – dokončovací práce. Řezání závitů úplnými závitníky vyžaduje použití několika nástrojů. Pokud se tedy sada skládá ze tří závitníků, pak je první z nich určen pro hrubování, druhý pro střední a třetí pro dokončování. Sada závitníků pro řezání závitů určitého průměru obsahuje zpravidla tři nástroje, ale v některých případech, kdy se zpracovávají výrobky ze zvláště tvrdého materiálu, lze použít sady skládající se z pěti nástrojů.
- Podle typu otvoru, na jehož vnitřní ploše je třeba vyřezat závit, se rozlišují závitníky pro průchozí a slepé otvory. Nástroj pro zpracování průchozích otvorů se vyznačuje prodlouženým kuželovým hrotem (náběhem), který plynule přechází do pracovní části. Toto provedení mají nejčastěji baterie univerzálního typu. Proces řezání vnitřních závitů ve slepých otvorech se provádí pomocí závitníků, jejichž kónický hrot je odříznut a plní funkci jednoduché frézy. Tato konstrukce závitníku umožňuje řezání závitů do celé hloubky slepého otvoru. K řezání závitu tohoto typu se zpravidla používá sada závitníků poháněných ručně pomocí klíče.
- Podle provedení pracovní části mohou mít závitníky rovné, šroubovité nebo zkrácené drážky pro odvod třísek. Je třeba mít na paměti, že závitníky s drážkami různých typů lze použít pro řezání závitů ve výrobcích z relativně měkkých materiálů – uhlík, slitiny nízkolegované oceli apod. Pokud je potřeba řezat závity v dílech z velmi tvrdých popř. viskózní materiály (nerezové, žáruvzdorné oceli apod.), pak se pro tyto účely používají závitníky, jejichž řezné prvky jsou uspořádány šachovnicově.
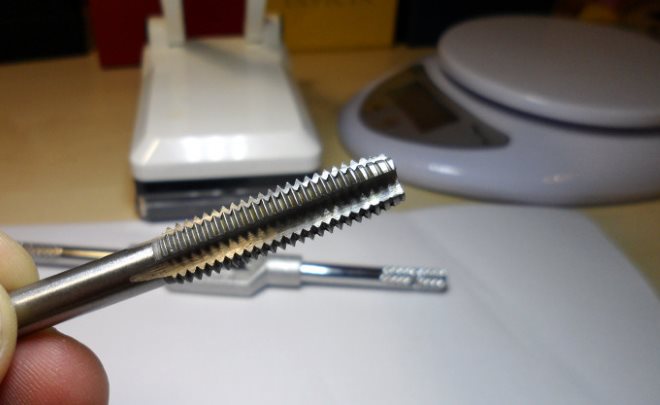
Dobrý závitník je vyroben z vysoce kvalitní nástrojové oceli, vypadá elegantně a má hladce opracované otáčky a drážky
Závitníky se obvykle používají pro řezání metrických závitů, ale existují nástroje, které lze použít k řezání trubkových a palcových vnitřních závitů. Kromě toho se závitníky liší také tvarem pracovní plochy, která může být válcová nebo kuželová.
Příprava na řezání vnitřních závitů
Aby proces řezání vnitřních závitů pomocí závitníku nezpůsobil zvláštní potíže a přinesl kvalitní výsledek, je nutné se na tuto technologickou operaci řádně připravit. Všechny způsoby řezání závitů pomocí závitníku předpokládají, že v obrobku již byl vytvořen otvor s příslušným průměrem. Pokud má vnitřní závit, který je třeba řezat, standardní velikost, lze k určení průměru přípravného otvoru použít speciální tabulku s údaji v souladu s GOST.
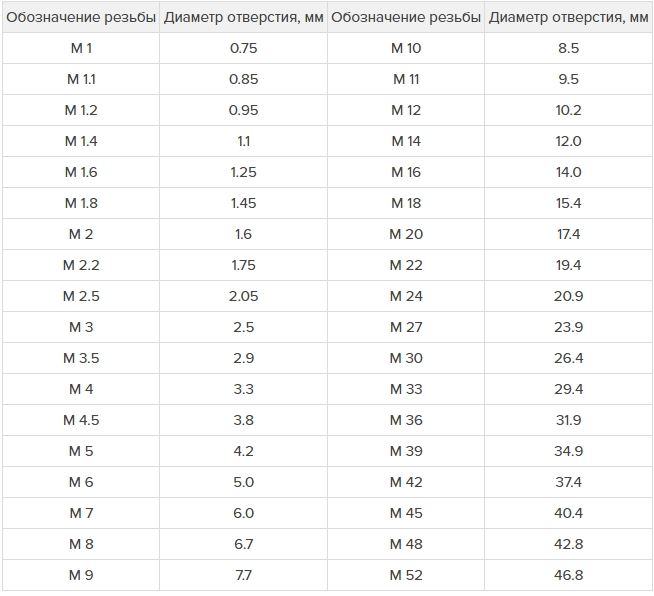
Tabulka 1. Průměry vrtaných otvorů pro standardní metrické závity
Pokud závit, který je třeba řezat, nepatří do standardní kategorie, můžete vypočítat průměr otvoru, abyste jej vyrobili pomocí univerzálního vzorce. Nejprve je nutné prostudovat označení závitníku, které musí udávat typ řezaného závitu, jeho průměr a stoupání, měřeno v milimetrech (pro metrický). Poté pro určení velikosti průřezu otvoru, který je třeba vyvrtat pro závit, stačí odečíst stoupání od jeho průměru. Pokud se například použije nástroj s označením M6x0,75 pro řezání nestandardního vnitřního závitu, pak se průměr přípravného otvoru vypočítá následovně: 6 – 0,75 = 5,25 mm.
Pro standardní závity patřící do palcové kategorie je k dispozici také tabulka, která umožňuje vybrat správný vrták, se kterým provedete přípravné práce.
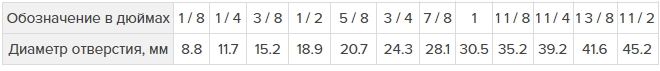
Tabulka 2. Průměry vyvrtaných otvorů pro palcové závity
Důležitou otázkou pro získání kvalitního výsledku je nejen otázka, co se používá k řezání závitu, ale také jaký vrták použít k vytvoření preparačního otvoru. Při výběru vrtáku je třeba věnovat pozornost parametrům a kvalitě jeho ostření a také zajistit, aby se otáčel ve sklíčidle používaného zařízení bez házení.
Úhel ostření řezné části se volí v závislosti na tvrdosti materiálu, který je třeba vrtat. Čím vyšší je tvrdost materiálu, tím větší by měl být úhel ostření vrtáku, tato hodnota by však neměla přesáhnout 140°.
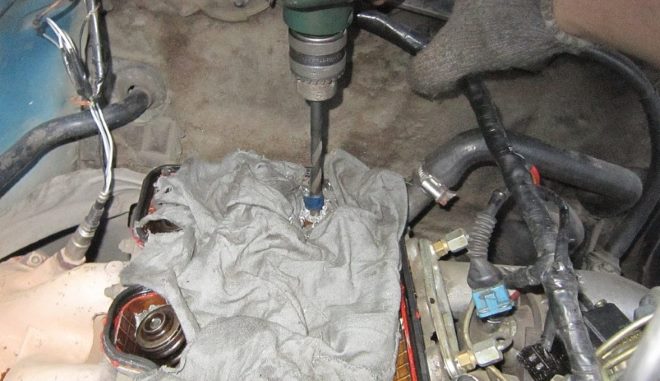
Při vrtání slepých otvorů kontrolujte hloubku vrtání
Jak správně řezat nitě? Nejprve musíte vybrat nástroje a spotřební materiál:
- elektrická vrtačka nebo vrtačka schopná pracovat při nízkých rychlostech;
- vrták, jehož průměr se vypočítá nebo zvolí pomocí referenčních tabulek;
- vrták nebo záhlubník, pomocí kterého se z okraje připraveného otvoru odstraní zkosení;
- sada kohoutků vhodné velikosti;
- ruční držák na kohoutky (pohony);
- stolní svěrák (pokud je třeba opravit výrobek, ve kterém je třeba řezat závit);
- jádro;
- kladivo;
- strojní olej nebo jiné složení, které musí být během procesu zpracování použito k mazání jak závitníku, tak závitu, který je jím řezán;
- hadry.
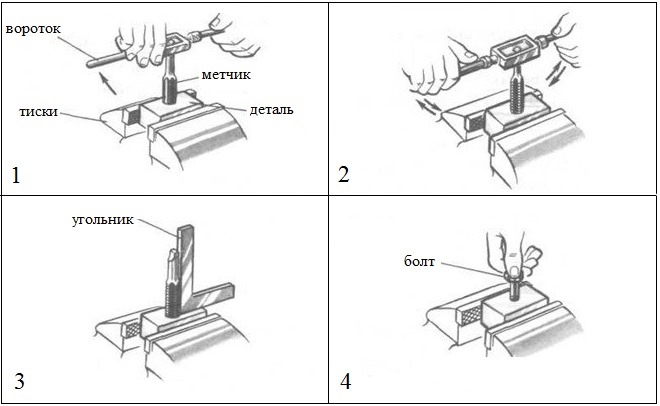
Schéma řezání závitu závitníkem
Technologické funkce
Při řezání vnitřních závitů závitníkem se používá následující algoritmus.
- V místě na povrchu obrobku, kde bude vyvrtán otvor pro závitování, je nutné pomocí jádra a běžného kladiva vytvořit vybrání pro přesnější vstup vrtáku. Vrtačka je upevněna ve sklíčidle elektrické vrtačky nebo vrtačky, na které jsou nastaveny nízké otáčky nástroje. Před zahájením vrtání musí být řezná část vrtáku ošetřena mazací směsí: mazaný nástroj snadněji proniká do struktury zpracovávaného materiálu a vytváří menší tření v oblasti zpracování. Vrtačku můžete namazat kouskem obyčejného sádla nebo tuku a při zpracování viskózních materiálů se pro tyto účely používá strojní olej.
- Pokud je nutné řezat závity na malé části, měly by být nejprve upevněny pomocí stolního svěráku. Při zahájení vrtání musí být nástroj upevněný ve sklíčidle umístěn přesně kolmo k povrchu obrobku. Kohoutek byste měli pravidelně mazat a dbát na to, aby se nekroutil a pohyboval se striktně daným směrem.
- Na vstupu do otvoru, jak je uvedeno výše, je nutné odstranit zkosení, jehož hloubka by měla být 0,5–1 mm (v závislosti na průměru otvoru). K tomuto účelu můžete použít vrták nebo záhlubník s větším průměrem a nainstalovat je do sklíčidla vrtacího zařízení.
- Proces řezání vnitřních závitů začíná závitníkem č. 1, který se instaluje do ovladače jako první. Zapomenout bychom neměli ani na mazivo, které je nutné na závitník nanést pro závitování. Poloha závitníku vzhledem k obráběné díře musí být nastavena na samém začátku práce, protože později, když je nástroj již uvnitř díry, to nebude možné. Při řezání závitu závitníkem musíte dodržet následující pravidlo: 2 otáčky závitníku jsou provedeny ve směru řezání závitu, 1 – proti směru. Když závitník udělá jednu otáčku zpět, třísky jsou odhazovány z jeho řezné části a snižuje se jeho zatížení. Řezání závitů pomocí matrice se provádí podobnou technikou.
- Po vyříznutí závitu závitníkem č. 1 se do šroubováku nainstaluje nástroj č. 2 a po něm – č. 3. Zpracovávají se výše popsaným způsobem. Při řezání závitů závitníky a matricemi musíte cítit, kdy se nástroj začne otáčet silou. Jakmile k takovému okamžiku dojde, měli byste otočit knoflíkem v opačném směru, abyste odhodili třísky z řezné části nástroje.
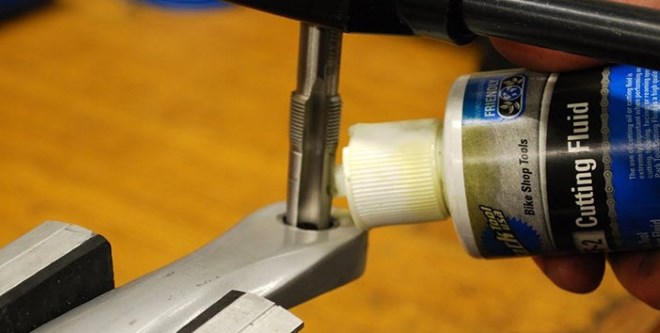
Čím tvrdší je zpracovávaný materiál, tím vydatněji musí být závitník při řezání závitu mazán.
Před výrobou vnitřních závitů závitníkem nebo řezáním závitů matricí na vnějších plochách byste si měli důkladně prostudovat tyto postupy a přísně dodržovat pravidla pro jejich provádění. Pouze v tomto případě se můžete spolehnout, že výsledek vás uspokojí svou kvalitou a přesností.