Teplota pájení: co je užitečné vědět o postupu?
Teplota pájení je důležitým bodem v práci pájky, na kterém závisí kvalita kovového spojení. Tento ukazatel by měl být vyšší než podobný ukazatel úplného roztavení tinolu. V některých případech může být indikátor mezi čárou likvidu a čárou solidu.
Na základě teorie musí být pájka zcela roztavena, než vyplní mezeru a rozdělí se ve spoji pod vlivem kapilárních sil. V tomto ohledu může být teplota likvidu tinolu nejnižší používaná pro postup, jako je vysokoteplotní pájení. Na druhou stranu musí být všechny díly zahřáté na tuto nebo vyšší teplotu.

Nemůžete si být jisti, že všechny vnitřní a vnější části dílů jsou zahřáté pouze na danou teplotu. Rychlost ohřevu, umístění, hmotnost kovových dílů a také koeficient tepelné roztažnosti pájeného kovu jsou faktory, které určují rozložení tepla v dílu.
V podmínkách rychlého lokálního ohřevu dílů je rozložení teplot nerovnoměrné, teplota vnějších povrchů je výrazně vyšší než vnitřních. Při pomalém ohřevu a rovnoměrném rozložení tepla dochází k rovnoměrnějšímu rozložení tepelné energie v pájeném spoji.
Difúze a rozpouštění tinolu při pájení
Při smáčení kovu, který je spojován roztavenou pájkou, může dojít k rozpuštění základního kovu tinolem nebo difúzi složek tinolu do základního kovu. Kromě toho je difúze nejpravděpodobnější, pokud jsou tinol a základní kov podobné v chemickém složení.
Rozpouštění a difúzi mohou ovlivnit následující faktory:
- teplota spojování materiálu;
- Doba pájení;
- Geometrie spojovaného kovu, protože určuje oblast základního materiálu vystaveného tinolu;
- Chemické složení.
V ojedinělých případech dochází při pájení v důsledku lokální difúze tinolu mezi zrna základního materiálu k roztečení materiálu v závislosti na vnitřních pnutích. Nadměrná difúze tinolu v základním kovu pravděpodobně ovlivní mechanické a fyzikální vlastnosti kovu.
Tenké části základního materiálu jsou tedy nejzranitelnější oblastí pájeného spoje. V tomto místě se vlivem eroze mohou tvořit průchozí jímky. Stojí za zmínku, že rozpouštěním základního kovu tinolem se mění jeho teplota likvidu, což vede k nedostatečnému vyplnění mezery mezi díly.
Pro snížení difúze nebo rozpouštění existuje několik slitin, které se používají jako tinoly. Pájky získávají tekutou konzistenci, když teplota klesne pod efektivní teplotu likvidu. Díky pájce tohoto složení se vysokoteplotní pájení úspěšně provádí i za těch okolností, kdy teplota kovového spoje nedosáhla linie likvidu.
Teplota připojení SMD součástek
Spodní ohřev umožňuje snížit přenos tepla ze součástky na SMD desku a tím snížit potřebnou teplotu pájecího nástroje. Při použití vzduchových metod pro výměnu součástek může spodní ohřev snížit nebo zcela eliminovat deformaci desky SMD, ke které může dojít v důsledku jednostranného ohřevu horkým vzduchem.
Kromě toho desky plošných spojů vyrobené na keramice vyžadují před pájecím procesem jemné předehřátí kvůli citlivosti těchto materiálů na změny teploty.
Podle způsobu dodávky tepelné energie rozeznáváme infračervené a konvekční spodní ohřívače. První zařízení se často skládají z několika křemenných lamp, které mají výraznou červenou záři. Pokud jde o konvekční zařízení, mohou pracovat s využitím nucené konvekce.
Uvažované SMD součástky jsou dosti křehké a v podmínkách vibrační nestability (mechanické otřesy) mohou prasknout. Další nevýhodou SMD součástek je jejich nesnášenlivost vůči přehřátí při pájení, které často způsobuje mikrotrhliny, kterých si téměř nelze všimnout. Nejnepříjemnější věcí v této věci je možná to, že během provozu zjistíte praskliny v součástech SMD. Praskliny v součástech SMD můžete zkontrolovat pomocí běžného multimetru.
SMD díly tak můžete spojovat pomocí pájecí stanice i páječky. Určitá část pájek tvrdí, že je jednodušší pájet součástky pomocí pájecí stanice se stabilizovanou teplotou. Pokud však není k dispozici žádná pájecí stanice, můžete problém vyřešit pomocí páječky a zapnout ji pomocí regulátoru. Za zmínku stojí, že bez regulátoru na běžné páječce dosahuje teplota jeho hrotu (hrotu) teploty 400 stupňů. Indikátor C. při práci s SMD součástkami by měl být 260-270 g. S.
Optimální teplota ohřevu hrotu páječky, stejně jako požadovaný výkon při ručním pájení, jsou indikátory, které závisí na konstrukčních vlastnostech páječky a úkolu, který plní. Při práci s bezolovnatými trubičkovými pájkami, které mají bod tání asi 217-227 stupňů. C, minimální výhřevnost hrotu páječky je 300g. S.

Při pájení je nutné všemožně zamezit nadměrnému přehřívání hrotu páječky a také dlouhodobému vystavení hrotu kovu. Ve většině případů je při práci s bezolovnatými pájkami a tradičními tinoly nejvhodnější zahřát hrot páječky na teplotu 315-370 stupňů. S.
V určitých situacích lze dosáhnout vynikajících výsledků při pájení SMD součástek jak při krátkodobém zahřívání (doba expozice hrotu páječky je do 0,5 sekundy), tak i při ohřevu hrotu páječky na hodnotu od 340 do 420 stupňů. S.
Postup při pájení SMD součástek
Postup při pájení SMD součástek:
- Nejprve odstraňte jednu z kontaktních podložek. K tomu naneste dostatečné množství tinolu pro další tvarování filetu.
- Následuje montáž SMD součástky na převodovku.
- Dalším krokem je přidržení SMD součástky pinzetou a zároveň přiblížení hrotu páječky, čímž je zajištěn současný kontakt hrotu páječky s výstupem SMD součástky a také pocínovaného CP.
- Proveďte krátkodobé pájení po dobu 0,5-1,5 sekundy. Pokud jde o špičku zařízení, měla by být zatažena.
- Dále se provede vysokoteplotní pájení druhé koncovky: přiblížením hrotu zařízení zajistíte současný kontakt hrotu s koncovkou a převodovkou.
- Dále, ze strany protilehlé k hrotu páječky, by měl být tinol aplikován pod úhlem 45° k převodovce a také ke svorce součásti.
Čtyři tajemství – klíč k úspěšnému pájení
Existují čtyři tajemství kvalitního pájení a následného dlouhodobého provozu součásti. Pojďme se na ně podívat blíže.
Základy kvalitního připojení:
- Správné použití pájky a tavidla při pájení;
- Čistota hrotu páječky, stejně jako stupeň jejího zahřátí;
- Během postupu očistěte pájené kovové povrchy;
- Správné připojení, dostatečné zahřátí pracovní plochy dílů.
Jak je zřejmé, hodně závisí na teplotě ohřevu součástí a také na stupni ohřevu páječky. Měli byste také znát bod tání některých cíno-olověných pájek.
Teplota tavení pájek
| značkování pájka | teplota tání (°C) |
| POS-90 | 222 |
| POS-60 | 190 |
| POS-50 | 222 |
| POS-40 | 235 |
| POS-30 | 256 |
| POS-18 | 277 |
| POS-4-6 | 265 |
Znalost technologické složky pájení umožňuje pájkou spojovat díly po dlouhou dobu, což je vynikající kvalita pro skutečného profesionála. Vysokoteplotní pájení tedy bude vykazovat vynikající výkon.
- Pájení malých dílů: obnova dílů pájením
- Pájení rádiových komponentů, nuance v instalaci rádiových prvků
- Pájka pro pájení kovů: informace pouze o přednostech
- Pájené díly z různých druhů plechů: vlastnosti a technologie.
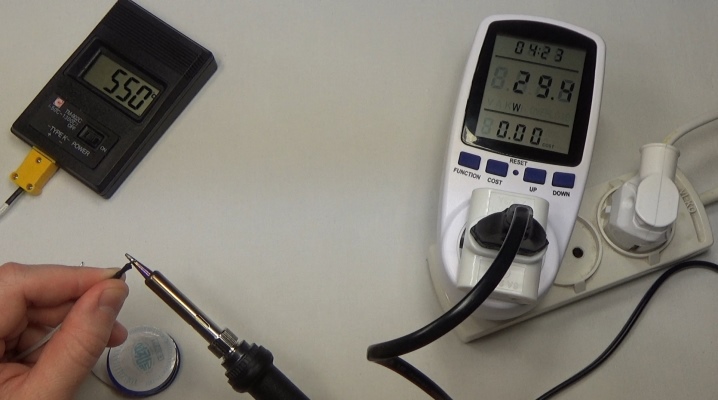
Při pájení kontaktů je hlavním úkolem páječky roztavit pájku a nanést ji na požadovaná místa. Samozřejmě, že k tomu musí být páječka zahřátá na určitou teplotu. Pro zpracování různých kovů se však tento ukazatel může výrazně lišit. Příliš vysoká nebo naopak nízká teplota hrotu zařízení ovlivní kvalitu odvedené práce.
Na kolik stupňů se dokáže zahřát?
Existuje tzv. optimální teplotní rozsah, při kterém bude pájení požadovaných povrchů co nejrychlejší a nejkvalitnější. Je tu ale jedna důležitá vlastnost, kterou by měl znát každý specialista v této věci: teplota na konci hrotu páječky musí být vyšší než bod tání zpracovávaných kovů.
V tomto případě by se pájka měla obecně roztavit během několika sekund.
Příliš vysoká teplota změní pájku na hmotu určité konzistence, se kterou bude velmi problematické pracovat. Za optimální se považuje rozmezí od 245 do 300 °C. Pokud je páječka přehřátá, může se toto číslo výrazně zvýšit. Pro pohodlí práce v moderních zařízeních si můžete sami nastavit požadovanou teplotu.
Jaká by měla být teplota?
Jak již bylo řečeno, Za nejpohodlnější teplotní rozsah pro práci se považuje 245 až 300 °C. Jde ale o to, že všechny páječky jsou určeny pro zpracování různých kovů. Například pro pájení některých kovů musí být páječka zahřátá na 600 stupňů. Jejich síla se však může také lišit. Za optimální rozsah se považuje 25 až 40-60 W. Mnohem méně obvyklé jsou páječky s minimálním výkonem 8 W a maximálním 200 W. Zpravidla, Páječky používané při výrobě v průmyslovém měřítku mají vysokou úroveň. Zařízení pro práci doma nemají významný výkon. Ale provozní výkon běžného domácího spotřebiče může dosáhnout 100 wattů.
Ohledně pájky
Provozní teplota páječky pro každý proces je stanovena individuálně. Při pájení kontaktů stejného typu je přípustné nastavit stejnou teplotu. Ale zároveň musí být složení pájky totožné.
V případech, kdy je nutné použít jiný typ pájky, musíte někdy dokonce vyměnit páječku.
V závislosti na typu pájky by teplota hrotu zařízení měla být následující:
- Woodova slitina – 75;
- Slitina růže – 95;
- PSRZI – přibližně 145-146;
- POSI 30 – 175;
- POS 61 – 195-197;
- O2 – 237;
- PSR – 240;
- PSR 2 – 248;
- PSR 1.5 – 285;
- POS 10 – 305.
Všechny uvedené teplotní indikátory mají měrnou jednotku °C.
V závislosti na materiálu
Teplota hrotu je velmi důležitým ukazatelem, který je nutné měnit nejen kvůli složení pájky, ale také v závislosti na typu opracovávaného povrchu. Zde je důležité znát nejen teplotu páječky, ale také teplotu, při které dochází k tavení zpracovávaného kovu.
Teplota tání nejběžnějších kovů se liší a je následující:
- litina – 1200;
- ocel – 1400;
- stříbro – 961,9;
- olovo – 327,4;
- cín – 231,9;
- měď – 1084,5;
- zlato – 1063;
- železo – 1539;
- hliník – 660,4.
Ukazatele teploty se stejně jako v předchozím případě měří ve stupních Celsia. Při práci je důležité porovnat technické vlastnosti zařízení se schopnostmi zpracovávaného kovu.
Jak získat to, co potřebujete?
Teplota hrotu páječky o výkonu 100 wattů má určitá omezení. Tak, při maximálním ohřevu není možné překročit nejvyšší práh, ale je také nepřípustné ho snížit tak, aby byl stále na stejné úrovni. Chcete-li vybrat požadovanou teplotu, musíte se zaměřit konkrétně na výkon zařízení. Po poměrně dlouhou dobu byla tato technika nejoblíbenější. Ostatně v sovětských páječkách nebylo možné teplotu jiným způsobem zjistit. Tato metoda však měla také významnou nevýhodu, protože pro zpracování různých povrchů bylo nutné zakoupit několik typů páječek.
Modernější modely jsou vybaveny vestavěným regulátorem teploty. Stejně tak regulátory se prodávají samostatně. Toto zařízení lze nainstalovat na téměř jakýkoli model. Snadno vyřeší problém se snížením teploty. Sečteno a podtrženo: pokud má páječka výkon 60 wattů, pak když otočíte ovládacím knoflíkem do poloviny, teplota hrotu se sníží na úroveň páječky s výkonem 30 wattů. Pájení s takovým zařízením je mnohem jednodušší.
Pokud je to možné, je lepší koupit ne samotný regulátor, ale ty modely páječek, ve kterých je toto zařízení již vestavěno.
Při zpracování mikroobvodů s takovou páječkou můžete upravit teplotu až na 1 ° C. Náklady na taková zařízení se výrazně liší od konvenčních. Ale několikrát usnadňují mistrovu práci.
Jak to zjistit?
U modelů s vestavěným senzorem teplota indikátory se zobrazují na speciálním displeji. Abyste zjistili teplotu ohřevu hrotu na běžné páječce, musíte použít speciální měřicí přístroje. Existují takzvané teploměry na pájku. Základem tohoto zařízení je termočlánek, který určuje parametry ohřevu. Chyba se může lišit o několik stupňů nahoru nebo dolů.
Dalším způsobem měření teploty ohřevu je použití multimetru. Jedná se o velmi běžnou techniku, která vám umožňuje přesně a rychle zjistit teplotní podmínky zařízení různých modelů.
Pro práci doma se často volí přibližné hodnoty teploty, protože to stačí. Ale při profesionálním pájení, například při práci s mikroobvody, musíte zvolit teplotu co nejpřesněji. Vynechání tohoto bodu může zničit celou práci.
Teploty pájení viz níže.