Kontrola kvality svarových spojů: metody, postup, požadavky na svarové spoje
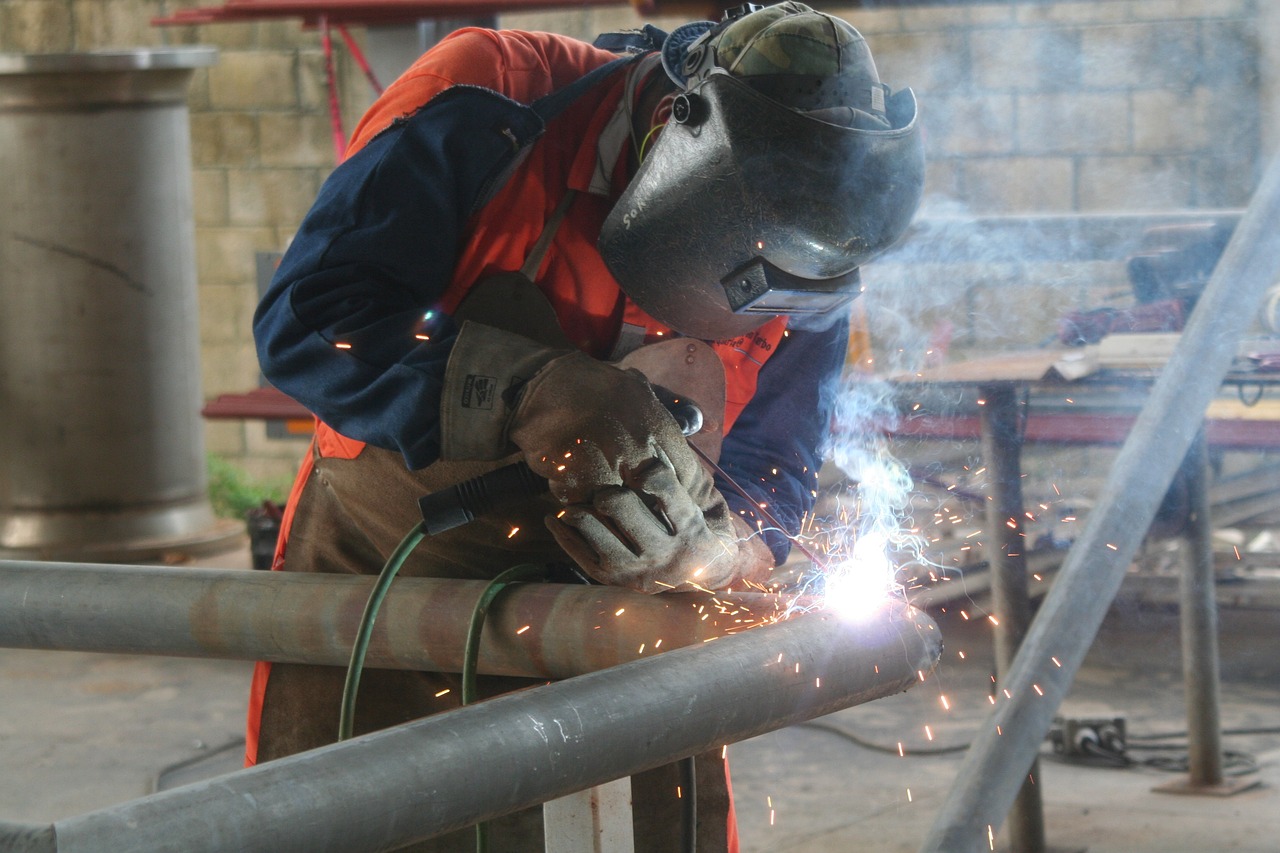
Kontrola kvality svarových spojů vzniklých při spojování jednotlivých prvků je základem bezpečnosti a spolehlivosti konstrukce a zařízení během provozu. Po svaření je hotový výrobek podroben povinnému testování, aby se zjistily vady.
Měření se provádějí s ohledem na požadavky GOST, technické podmínky, normy a další regulační dokumentaci. Jaké metody zkoušení svarových spojů se používají? Jaký je postup při provádění studie? Jaké závady jsou nejčastější při provádění svářečských prací? Odpovědi zvážíme v článku.
Jak se určují vady švů?
Kvalitu svaru kontrolují certifikovaní specialisté s příslušnou kvalifikací. V podnicích a na stavbách, kde je třeba průběžně kontrolovat stav svarových spojů kovových konstrukcí, se na poskytování těchto služeb často podílejí celá odborná oddělení – ať už na plný úvazek, nebo smluvní organizace.
Je obvyklé rozdělit metody zkoušení svarových švů na nedestruktivní (používané ve většině případů) a destruktivní. Druhé typy jsou relevantní pro kontrolu zkušebních vzorků před provedením hlavního svařování a zkušebních vzorků ze šarže při hromadné výrobě produktů.
Kontrola svařování se provádí pomocí speciálních zařízení a zařízení, která jsou zase pravidelně kontrolována na dodržování stanovených přípustných chyb.
Vady ve svarových spojích
Vady, ke kterým dochází při svařování trubek a jiných kovových výrobků, jsou popsány v GOST R ISO 6520-1-2012. Podle požadavků GOST se sestavují zprávy, které používají inženýři, svářeči a detektory chyb. Rozlišují se následující vady svarových spojů:
- Trhliny a mikrotrhliny: podélné, příčné, kráterové, radiální, rozvětvené, rozptýlené.
- Dutiny, póry a smrštění.
- Pevné vměstky (struska, tavidlo, oxid, cizí vměstky).
- Nedostatek fúze a nesvařené švy.
- Odchylky tvaru a velikosti atd.
Mezi hlavní metody nedestruktivního zkoušení kvality svařování patří: vizuální, kapilární, magnetické, radiační, ultrazvukové, pneumatické atd. Zastavme se podrobněji u uvedených zkušebních metod.
Vizuální a měřicí kontrola svarů (VIC)
Pro provádění vizuální kontroly měření je zapotřebí speciální vybavení. Specialista může použít pravítko, čtverec, lupu, luximetr, posuvné měřítko, spároměry atd. Při kontrole svaru je nutné vyloučit takové vady jako:
- prázdnoty,
- póry,
- píštěle,
- praskliny,
- čipovaný,
- heterogenní struktura atd.
Vnější znaky pomáhají vidět vnitřní vady.
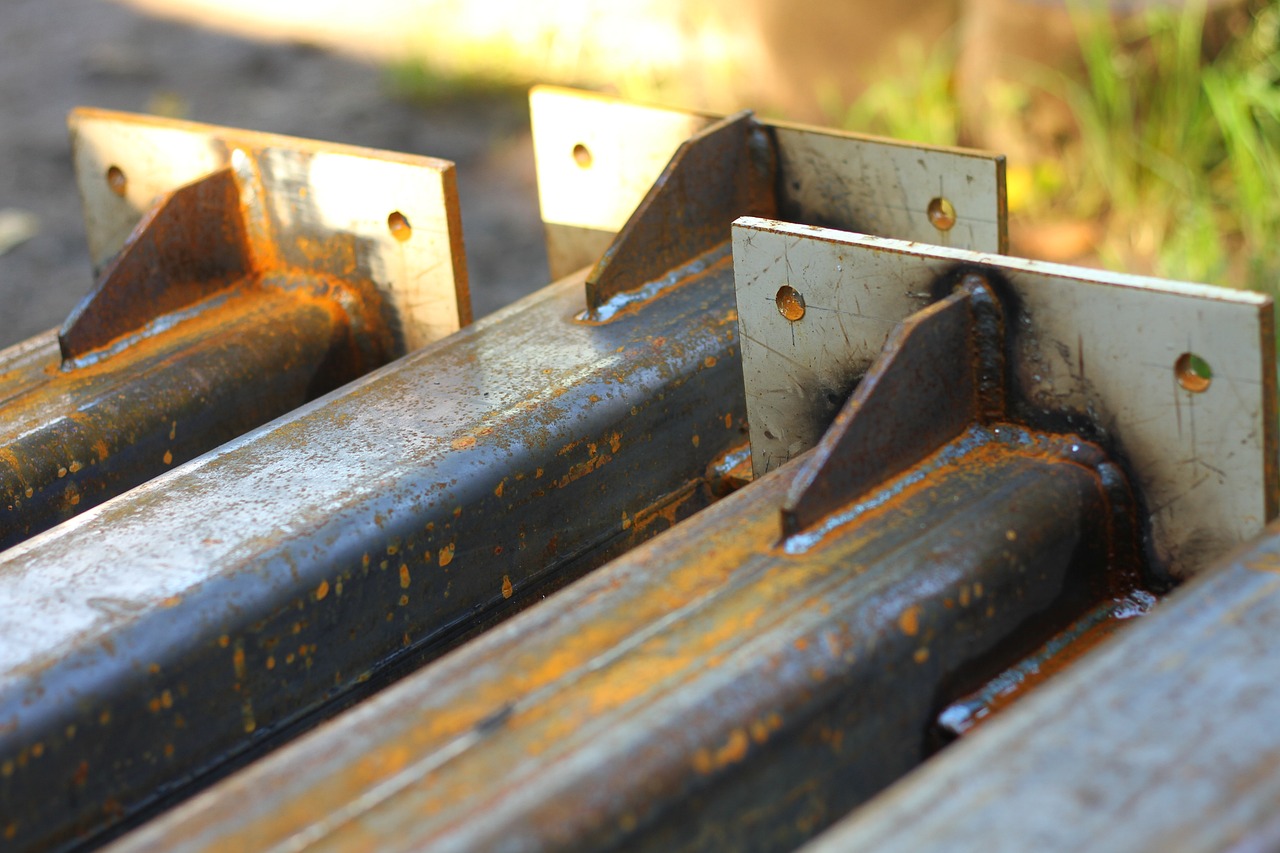
Plochy jsou měřeny z hlediska souladu s normami a tolerancemi. Dodatečně jsou určeny parametry svarového švu (výška a šířka).
Vizuální kontrola neposkytuje zcela objektivní obraz. Výsledek může být ovlivněn kvalifikací, znalostmi a zkušenostmi odborníka. Při provádění práce je přípustné používat lupu. Kompaktní svítilny také přicházejí na pomoc specialistům a umožňují jim zvýraznit detaily zájmu.
Pokud po vizuální kontrole stále existují kontroverzní oblasti, je nařízena další kontrola jinými prostředky.
Ultrazvukové testování (UT)
Ultrazvuk se používá k detekci známek nestejnoměrné struktury ve svaru. Pokud jsou v něm dutiny, změní se průchod ultrazvukových vln a záření se nedostane k ovládacímu zařízení. Měření odchylky umožňuje odborníkům určit přítomnost vady a její povahu.
Magnetická detekce defektů
Princip je založen na schopnosti kovu zmagnetizovat se v reakci na magnetické pole. Metoda zkoušení svarových spojů zahrnuje několik fází:
- Svar je vystaven konstantnímu magnetickému poli.
- V důsledku toho se tvoří elektromagnetické siločáry. Pod jejich vlivem se částice materiálu začnou pohybovat a zaujímají pevnou polohu.
- Poté se na povrch svaru nanese rozdrcený kovový prášek, který umožňuje detekovat defekty, jako jsou struskové inkluzní trhliny.
Jednotná struktura vzoru naznačuje vysoce kvalitní šev; Přítomnost trhlin a struskových vměstků by měla vyvolat poplach.
Tato zkušební metoda je účinná při odhalování nejmenších defektů ve svarovém spoji.
Penetrační testování (detekce barevných vad)
Metoda je založena na schopnosti kapalin pronikat kovem přes nejmenší póry. Pro zlepšení vizualizace jsou přidány komponenty, které barví kapalinu. To zkracuje čas potřebný k testování těsnosti potrubí a jiných kovových konstrukcí a umožňuje dokumentovat výsledky. Tato metoda se používá ke stanovení kvality svarových spojů a je vhodná pro jakýkoli kov. Kvalitu práce svářečů lze určit podle charakteru vzoru na povrchu konstrukce, posouzeného po nanesení hmoty.
Rentgenové vyšetření (RT)
Rentgenová kontrola je přesná metoda nedestruktivního testování, používaná v případech, kdy technická dokumentace a předpisy nedovolují ani sebemenší závadu. Je pořízen rentgenový snímek svařované oblasti.
Práce se provádějí v přesně stanoveném pořadí:
- Instalace a aktivace ovládacích zařízení.
- Prosvícení kovové konstrukce zářením za účelem identifikace dutin – v tomto případě se rentgenové záření odchyluje od trajektorie a mění směr.
- Záznam dat na speciální film na zadní straně švu.
- Stanovení charakteristik spoje hustotou záření.
Radiografické zkoušení svarů vyžaduje přísné dodržování bezpečnostních opatření k eliminaci rizika poškození zdraví zaměstnanců zářením.
Pneumatické a hydraulické metody kontroly kvality svařování
Při použití svařování při výrobě nádrží je zvláště důležitá zkouška těsnosti, která se provádí pomocí zkoušky těsnosti spojů. Studie využívá kapaliny nebo plyny.
Úkolem inspektora je vytvořit velký tlakový rozdíl mezi vnitřní a vnější oblastí nádoby. V případě průchozích defektů ve svaru bude plyn nebo kapalina procházet z oblasti vysokého tlaku do oblasti nízkého tlaku.
V závislosti na použité látce a použité metodě může být řízení propustnosti pneumatické nebo hydraulické.
Pneumatická metoda zahrnuje čerpání nádrže plynem na tlak 150 % jmenovitého tlaku. Bubliny na svarech namočených v mýdlové vodě budou indikovat netěsnosti.
Pro provedení hydraulické kontroly kvality svařování se nádoba naplní vodou nebo olejem a vytvoří se tlak, který 1,5krát převyšuje jmenovitý tlak. Poté se několik minut poklepává kolem švu speciálním kladivem, a pokud dojde k defektu průchozího svařování, projeví se to jako netěsnost.
Výsledky vizuální a měřicí kontroly svarů
Na základě výsledků kontroly kvality svářečských prací připraví organizace podílející se na přejímce zařízení soubor dokumentů. Obsahuje protokol a protokol, který zaznamenává výsledky testování svarů na těsnost. Součástí soupravy jsou také certifikáty na použité materiály a zařízení, na elektrody a také kopie certifikátů specialistů, kteří prováděli vizuální a měřicí kontrolu.
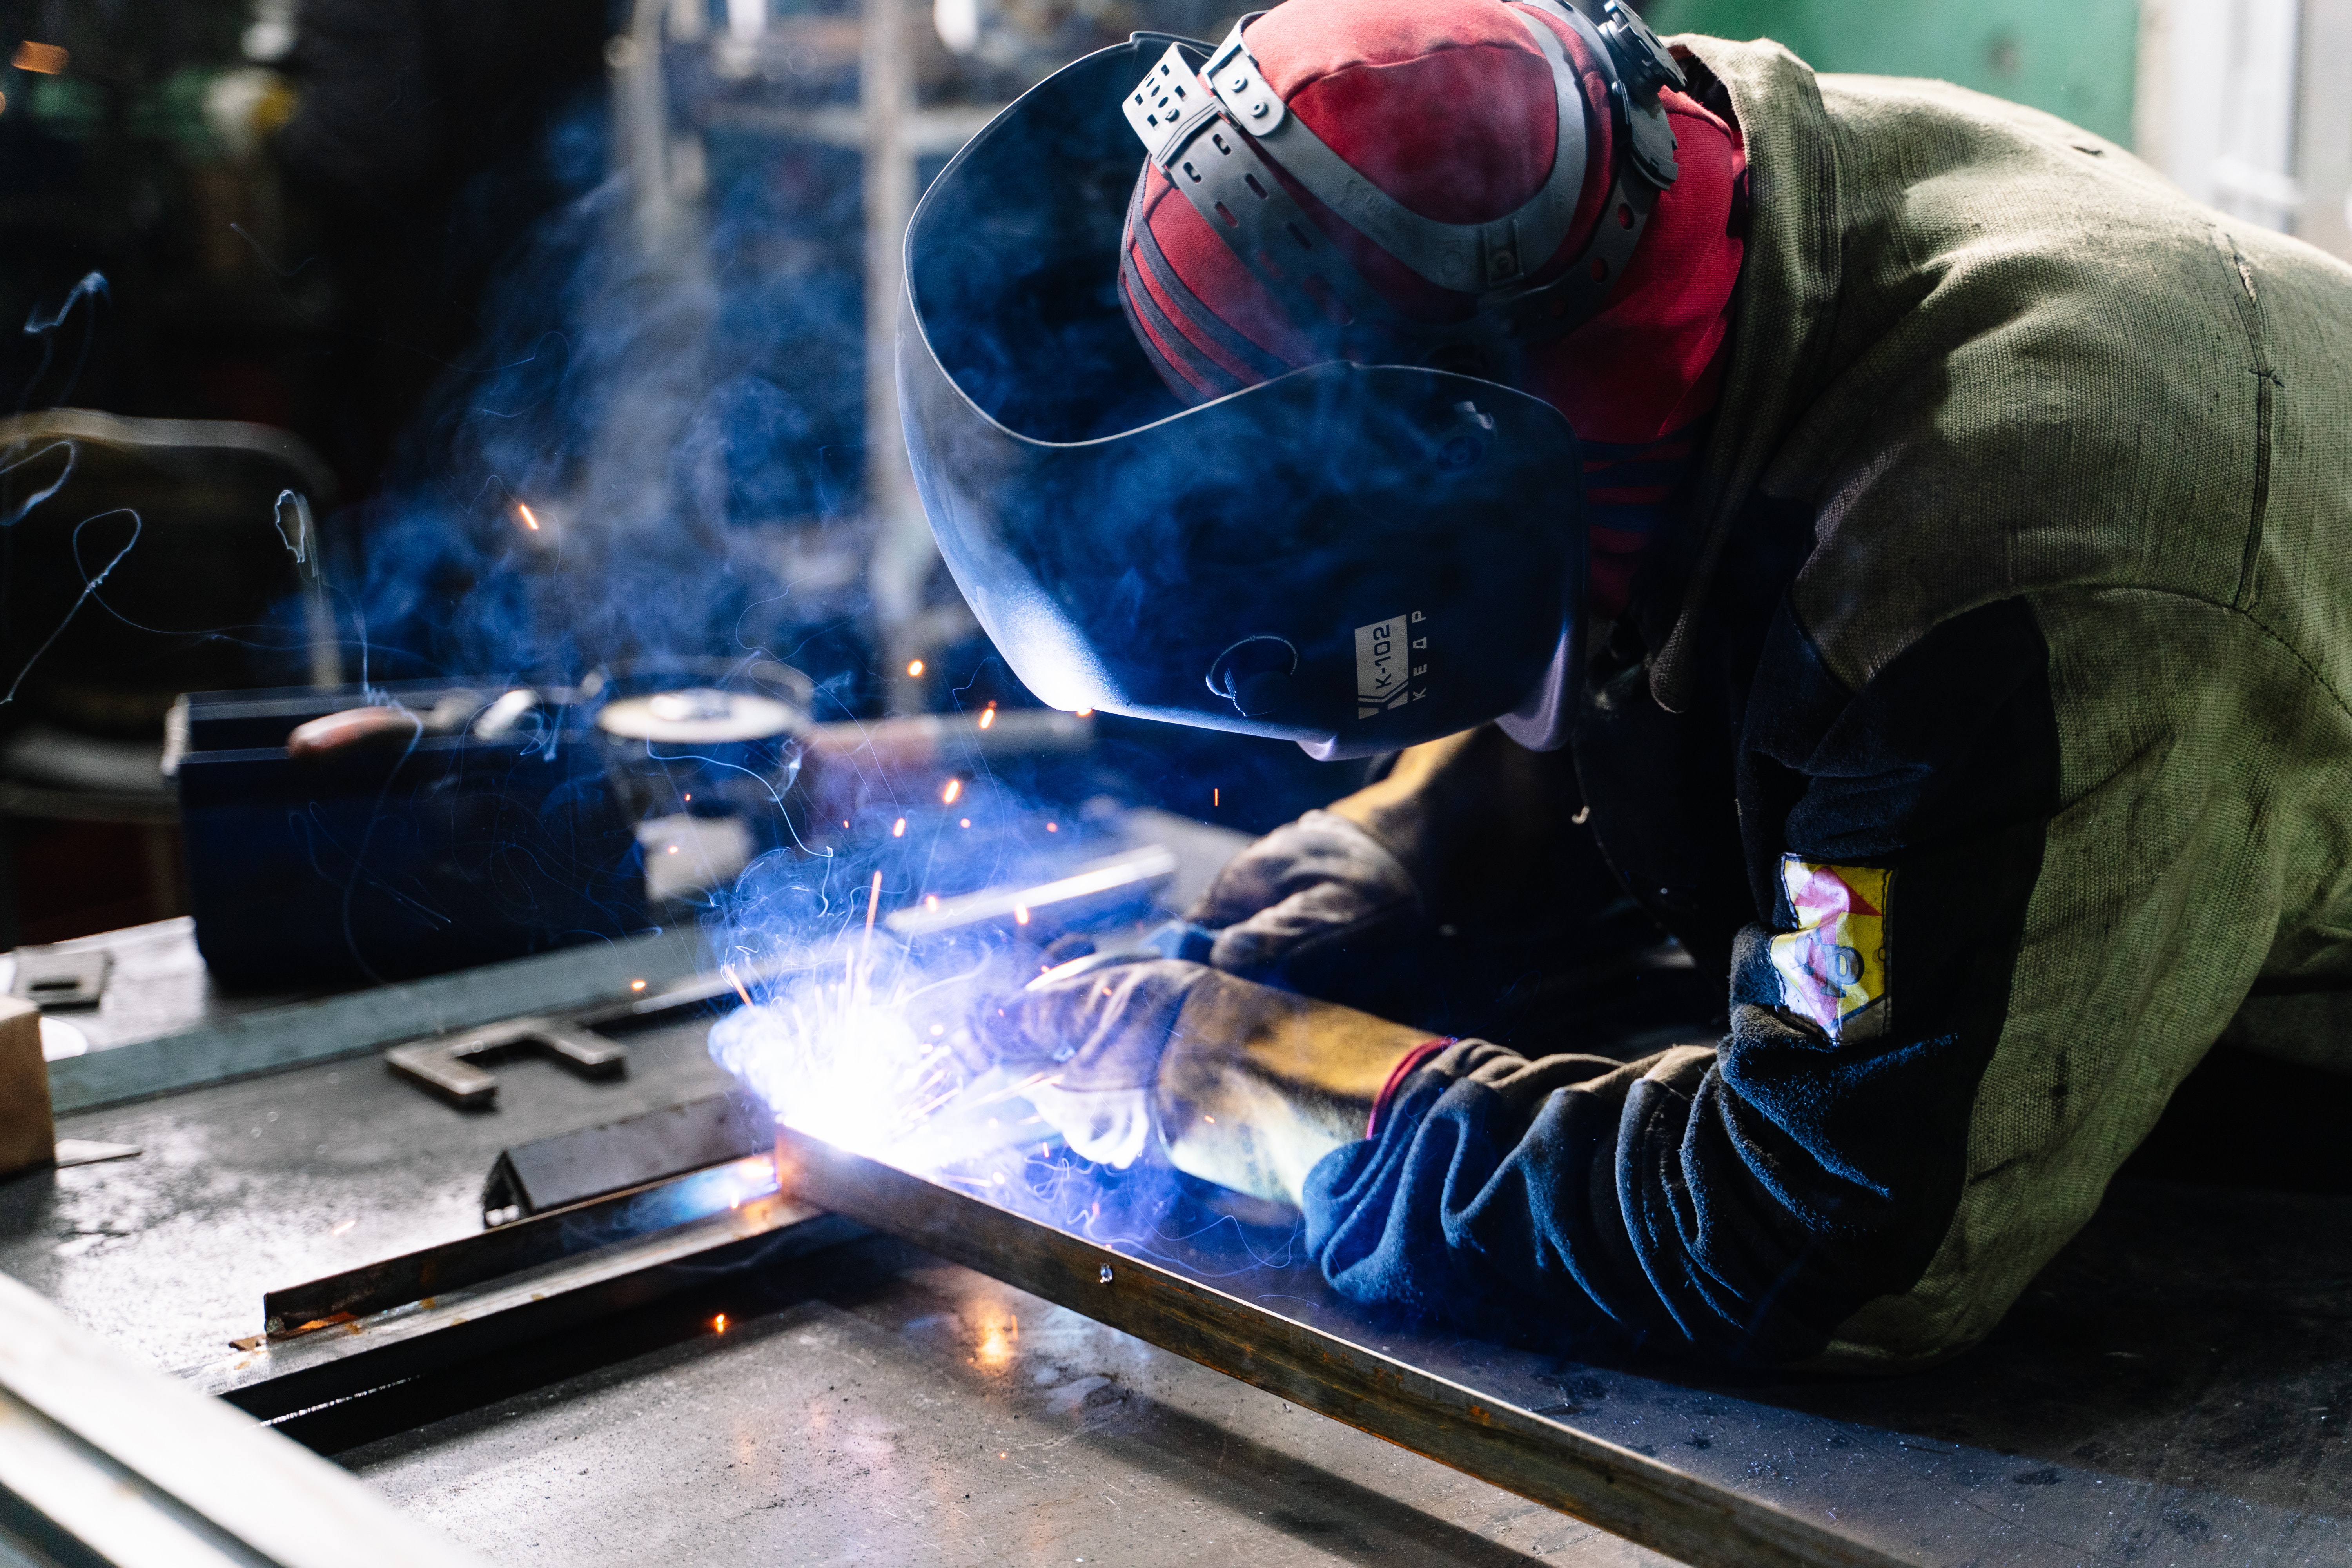
Kontrola kvality svařování má zvláštní význam při výrobě konstrukcí pro mostové jeřáby, tlakové nádoby a potrubí, jakož i pro vysoce riziková zařízení, kde bezpečnost provozu výrobních zařízení a stavebních konstrukcí závisí na kvalifikaci a pozornosti specialistů.
Sčítání
Metody nedestruktivního zkoušení svarových spojů používají kvalifikovaní odborníci, kteří mají oprávnění k práci a mají diagnostické zařízení. Ověření je něco, na čem byste neměli šetřit.
Kontrolu kvality svařování si můžete objednat u OOO STROY-PROVERKA. Odborníci společnosti vám rádi poradí s případnými dotazy a pomohou s kalkulací konečných nákladů. Můžete zanechat žádost na webu nebo zavolat na telefonní číslo v Petrohradě +7 (812) 980 14 00.